Peynir üretiminde viskozite ölçümü
Peynir üretiminde viskozite ölçümü, eritme peynirinin pişirme ve karıştırma sırasındaki kıvamını ve taze peynirin kuru madde içeriğini sürekli izlemek için kullanılır.
İki üründe de viskozite dokuyla ve kuru maddeyle ilişkilidir. In-line sensör bu bilgiyi laboratuvar numunesi beklenmeden, üretim sırasında verir.
Eritme peynirinde pişirme ve karıştırma
Eritme peyniri farklı tedarikçilerden gelen hammaddelerle üretilir. Hammaddedeki değişim ürünün kıvamına yansır ve üretim sırasında düzeltilmesi gerekir.
Pişirme sıcaklığı, karıştırma hızı ve süresi, istenen viskoziteye ve son dokuya ulaşmak için dar sınırlar içinde tutulur.
Eritme tuzları diğer bileşenlere eklendiğinde kıvam değişir ve kütle istenenden koyu ya da akışkan kalabilir. Bu sapma öngörülemediğinde üretim sık durur ve son ürün kalite hedefini karşılamaz.
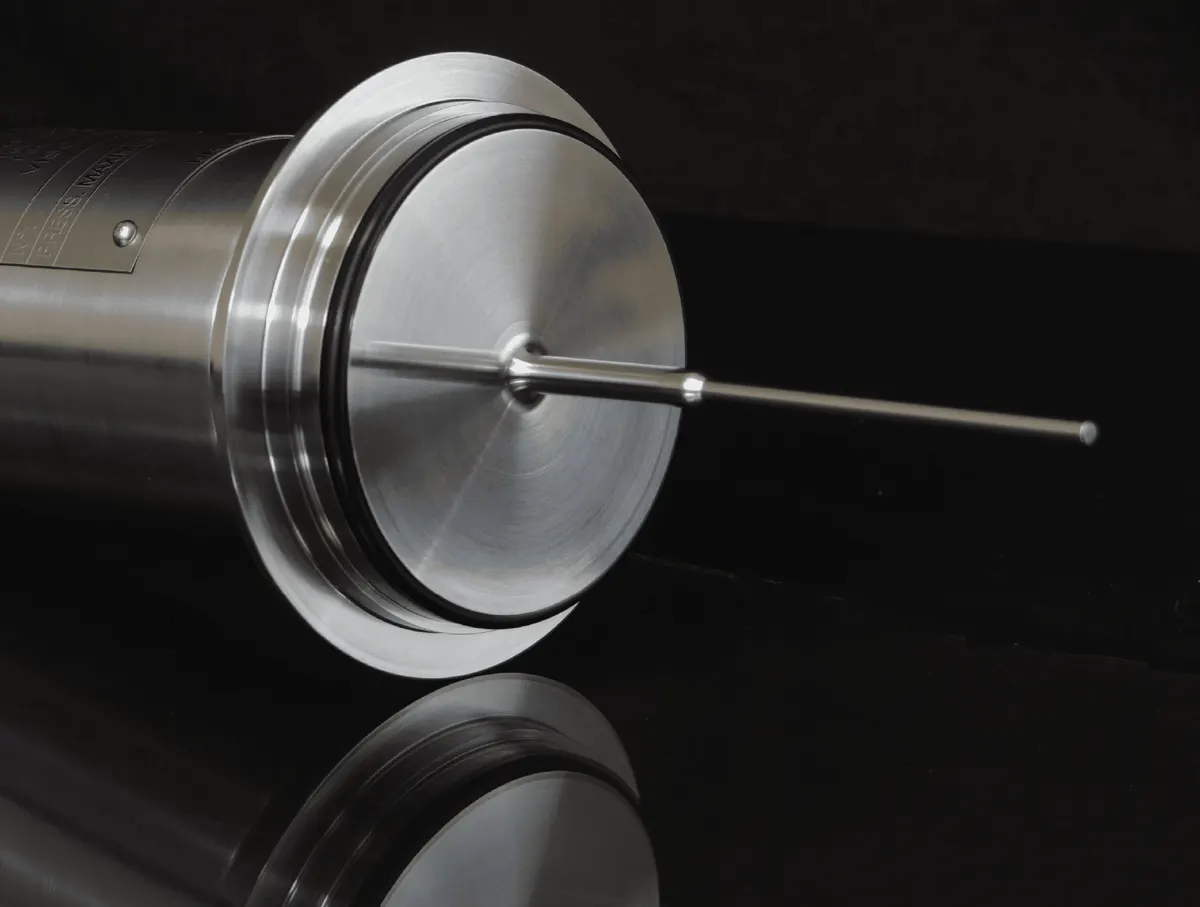
Sensör ve elektronik ünitesi, eritme peynirinin viskozitesini üretim ve olgunlaştırma boyunca izler. Ölçülen viskozite ürünün fiziksel özellikleriyle ilişkilendirilir.
Taze peynirde kuru madde kontrolü
Taze peynir, pıhtılaştırılıp süzülen sütten az işlemle üretilir. Kuru madde, yağ oranı ve aroma bileşenleri üreticinin reçetesine göre değişir.
Süt ürünlerinde kuru madde oranı sıkı biçimde kontrol edilir. Doğru ölçüm, kuru maddenin gereğinden fazla eklenmesini önler.
Sabit kuru madde, otomatik paketleme makinelerinin düzenli çalışmasını ve son ürün dokusunun tutarlılığını da etkiler.
Pek çok üründe kuru madde ile viskozite arasında bilinen bir ilişki vardır. Bu nedenle ölçüm, pıhtının homojenizasyonundan sonra doğrudan kazana takılan bir MIVI ile yapılır.
Ölçüm noktası ve montaj
Eritme peynirinde ölçüm noktası, kıvamın oluştuğu pişirme ve karıştırma adımına yakın seçilir. Sensör viskozite değişimini üreten ekipmana yakın bir noktaya takılır.
Taze peynirde sensör homojenizasyon sonrasındaki kazana takılır. Yeri, karıştırıcının süpürdüğü alanın dışında ve ürünün sürekli yenilendiği bir noktadan seçilir.
Peynir hatlarında sanitary MIVI kullanılır. Sanitary MIVI 3-A tasarım ilkelerine göre üretilir, 70 mm sanitary flanşla takılır ve CIP sırasında yerinde kalır. Sanitary sürümde akış damperi kullanılmaz.
Hattın hijyen gereksinimi EHEDG ise hijyenik sürüm seçilir. MIVI Hygienic EHEDG sertifikalıdır, VARINLINE gövdeye takılır ve 135 °C ile 16 bar sınırında çalışır.
Laboratuvar korelasyonu
MIVI yüksek kayma hızında ölçer. Peynir gibi Newtonyen olmayan ürünlerde in-line değer, düşük kayma hızında çalışan rotasyonel viskozimetrenin değerinden farklı çıkar.
In-line okuma bu yüzden aynı anda alınan numunenin laboratuvar değeriyle eşlenir. Birkaç parti boyunca toplanan çiftlerden elektronik ünitede bir korelasyon kurulur. Kuru madde için de aynı yol izlenir.
Kaynaklar
- Inline viscosimeter solutions for melted cheese process industriesİngilizce yazı, sofraser.com
- How hygienic viscometers insure fresh cheese excellenceİngilizce yazı, sofraser.com
- Sanitary uygulamalar için MIVI (370/1)İngilizce PDF, sofraser.com
Sık sorulan sorular
Eritme peynirinde viskozite neden değişir?
Hammaddeler farklı tedarikçilerden gelir ve özellikleri değişir. Eritme tuzları eklendiğinde kıvam da değişir ve kütle istenenden koyu ya da akışkan kalabilir. Pişirme, karıştırma hızı ve süresi bu yüzden viskoziteye göre izlenir.
Taze peynirde kuru madde viskoziteyle izlenebilir mi?
Pek çok üründe kuru madde ile viskozite arasında bilinen bir ilişki vardır. Pıhtının homojenizasyonundan sonra kazana takılan sensör viskoziteyi sürekli ölçer. Kuru madde değeri laboratuvar korelasyonuyla elde edilir.
Bu uygulamada kullanılan ürünler
Ürün tipi, ölçüm sıcaklığı, kazan ya da hat bilgisi ve laboratuvarda izlediğiniz kuru madde değeri ilk değerlendirme için yeterlidir.
Ölçüm noktanızı anlatınTeklif isteyin