Acı sos üretiminde viskozite ölçümü
Acı sos üretiminde viskozite ölçümü, sosun kıvamını karıştırmadan dolum hattına kadar izler ve hat temizliğinde sos ile yıkama sıvısı arasındaki geçişi algılar.
Sosun dokusu ve kıvamı tüketicinin ürünü kabul etmesinde belirleyicidir. Çok akışkan sos kıvamsız görünür, çok koyu sos ise şişeden zor akar.
Üretim adımları
- Biberler ayıklanır ve yıkanır. Rengi sabitlemek ve dokuyu yumuşatmak için bazen haşlanır.
- Biberler öğütülerek homojen bir hamura dönüştürülür.
- Reçeteye göre su, yağ, sirke, baharat ve gerekirse kıvam artırıcı eklenir. Karışım 65–80 °C’de karıştırılır.
- Homojenizasyon, katı ve sıvı fazların ayrılmasını önler ve sosun kararlılığını artırır.
- Pastörizasyon bakterileri yok eder ve raf ömrünü uzatır.
- Sos sıcak olarak şişe ya da poşete doldurulur ve kademeli soğutulur.
- Üretim sonunda hat CIP ve ardından yerinde sterilizasyonla (SIP) temizlenir.
Viskoziteyi belirleyen etkenler
Öğütmede elde edilen parçacık boyutu viskoziteyi doğrudan etkiler. İri öğütülen hamur düzensiz doku verir, çok ince öğütülen hamur ise sosu fazla akışkan yapabilir.
Karıştırma adımında viskozite, su ile katı madde oranına ve kıvam artırıcının varlığına bağlıdır. Kontrollü karıştırma bileşenlerin homojen dağılmasını sağlar.
Pastörizasyon sıcaklığı doğru ayarlanmadığında sos beklenenden koyu ya da akışkan çıkabilir.
Dolumda hedef viskozite hava kabarcığını ve tıkanmayı önler. Dolum sonrasındaki kademeli soğutma istenen dokuyu korur.
Ölçüm noktaları
Karıştırma ve homojenizasyon adımındaki ölçüm, dokudaki istenmeyen değişimi gösterir. Dolum öncesindeki ölçüm, sosun dolum makinesine hedef kıvamda girdiğini izler.
In-line değer, formülasyonun ve üretim parametrelerinin gerçek zamanlı ayarlanmasında kullanılır.
Sensör bir boru dirseğine ya da karıştırma tankının duvarına takılır. Öğütülmüş biber hamuru parçacık içerir.
MIVI kılavuzuna göre 1 mm’ye kadar parçacık ölçümü etkilemez. Daha iri parçacık içeren ürünlerde montaj, ürün numunesi üzerinden değerlendirilir.
Temizlikte sos ve yıkama sıvısı ayrımı
Hijyenik sensörde ölü bölge yoktur ve sensör üretim hattında sabit kalır. CIP ve SIP sırasında sökülmez.
Temizliğin başında hatta kalan sos ile durulama ya da temizlik sıvısı arasında bir ara yüz oluşur. Sosun viskozitesi suyunkinden yüksektir ve sensör bu geçişi algılar.
Algılanan geçiş, hatta kalan sosun olabildiğince geri kazanılmasını sağlar. Akış, durulama sıvısı dolum hattına girmeden yönlendirilir.
Sensör sürümü
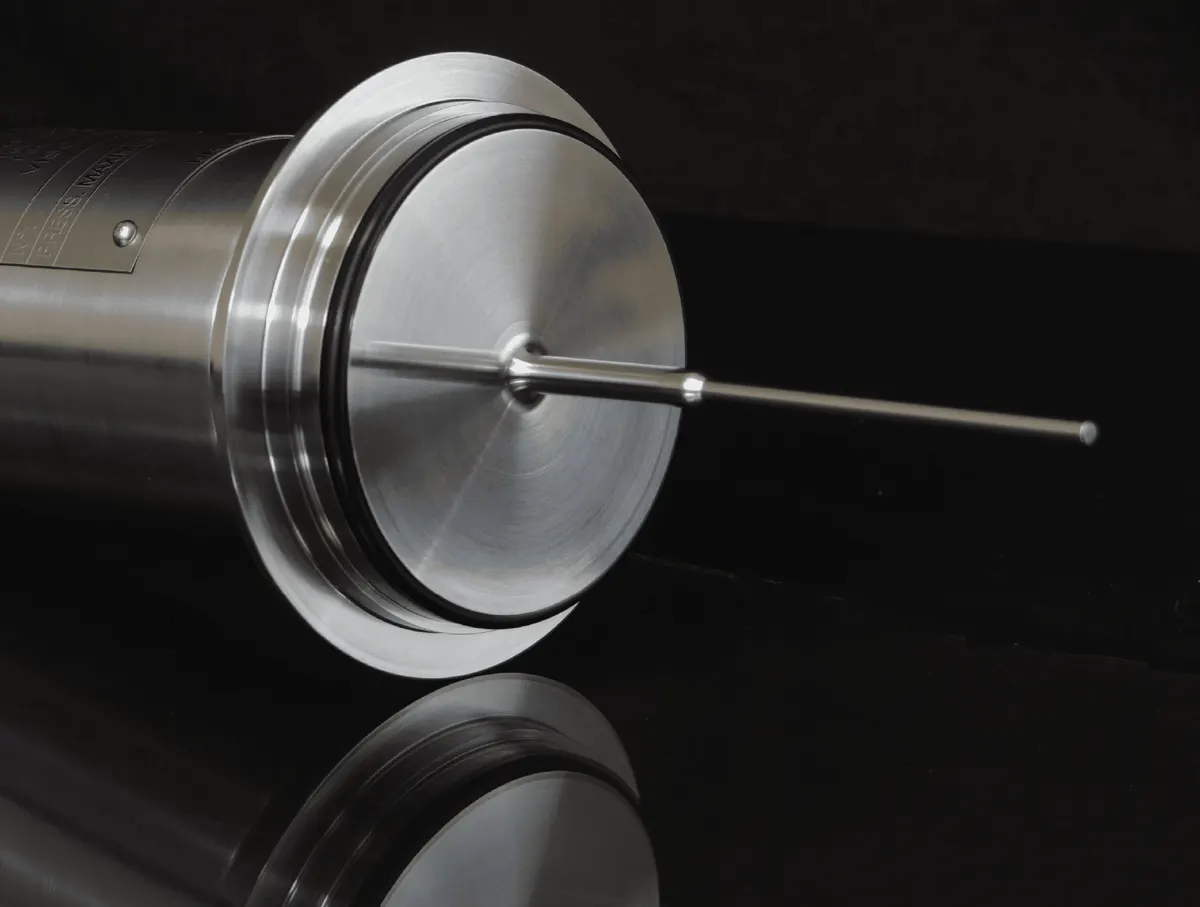
Bu uygulamada hijyenik sürüm kullanılır. MIVI Hygienic EHEDG sertifikalıdır, VARINLINE gövdeye takılır ve 135 °C ile 16 bar sınırında çalışır. SIP sıcaklığı 135 °C’yi aşan hatlarda sürüm seçimi teyit edilir.
Islanan yüzeyler 316L paslanmaz çeliktir ve dezenfeksiyon işlemleriyle uyumludur. Seçenekle elektropolisaj yapılır.
Aynı ölçüm salata sosu, soya sosu, harissa, et suyu ve barbekü sosunda da kullanılır.
Kaynaklar
- What is the influence of viscosity in the hot sauce manufacturing processİngilizce yazı, sofraser.com
- MIVI Hygienic veri sayfası (408/0)İngilizce PDF, sofraser.com
Sık sorulan sorular
Acı sos üretiminde viskozite hangi adımda ölçülür?
Viskozite karıştırma ve homojenizasyon adımında ve dolum öncesinde izlenir. Karışım 65–80 °C’de karıştırılır ve bu adımda viskozite su ile katı madde oranına bağlıdır.
Viskozimetre CIP başında sos ile yıkama suyunu ayırt edebilir mi?
Hijyenik sensör CIP ve SIP sırasında hatta kalır ve sos ile durulama sıvısı arasındaki viskozite farkını algılar. Sos geri kazanılır ve durulama sıvısı dolum hattından uzak tutulur.
Bu uygulamada kullanılan ürünler
Sosun reçetesi, karıştırma sıcaklığı, parçacık boyutu ve hat çapı bilgisi ilk değerlendirme için yeterlidir.
Ölçüm noktanızı anlatınTeklif isteyin